Гибка труб зависит от материала, наружного диаметра и толщины стенки: одинаковый радиус по-разному влияет на стальную, медную и полимерную заготовку. До начала гибки труб выбирают допустимый способ по документации, размечают участок изгиба и проверяют приём на образце. Так снижают риск залома и сплющивания сечения.
Что выяснить до выбора способа
Сначала определите, что именно нужно согнуть: тонкостенную трубку, толстостенную трубу, профиль или элемент готовой инженерной системы. У них отличаются жёсткость, допустимые радиусы и оснастка. Нельзя переносить настройки с одной заготовки на другую только потому, что наружный размер кажется похожим.
Уточните марку и состояние материала, внешний диаметр, толщину стенки и требования к поверхности. Для металлических изделий имеют значение сплав и состояние поставки, а для пластика — тип полимера и инструкция производителя. Если маркировка отсутствует, не подбирайте режим обработки наугад для ответственной детали.
На чертеже проверьте угол и радиус по оси трубы, а также длину прямых участков до изгиба. Внутренний, наружный и осевой радиусы — разные размеры; ошибка в выборе точки отсчёта сдвинет положение конца детали. Для сложной формы сделайте шаблон или сверочный эскиз с контрольными расстояниями.
Технология гибки труб зависит от геометрии, материала и оборудования. До начала работы осмотрите заготовку: вмятины, глубокие царапины, коррозия и повреждённая сварная зона могут стать причиной трещины или ухудшить качество поверхности при деформации. Для несущих деталей и трубопроводов с рабочим давлением пригодность заготовки подтверждают проектом или документацией, а не внешним видом.
Как подобрать оборудование
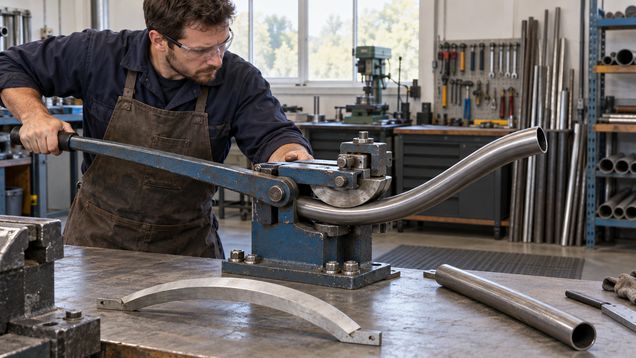
Гибка труб ручным трубогибом допустима только для типоразмеров, указанных изготовителем инструмента. Радиусный башмак и прижим должны соответствовать наружному диаметру и толщине стенки; неподходящая канавка может смять или поцарапать заготовку. Таблицу совместимости проверяют до установки трубы.
Для серийных или более крупных элементов применяют механические и гидравлические станки. Валковое оборудование постепенно формирует большой радиус, а оснастка для протяжной гибки задаёт локальный поворот. Оправка может поддерживать стенку изнутри при обработке тонкой трубы, однако конкретную конфигурацию выбирают по модели станка и характеристикам материала.
Гибка труб на станке ограничена доступными радиусами, длиной заготовки и оснасткой, которая формирует дугу. Для длинной трубы заранее освободите пространство вокруг неё: конец может задеть предметы или людей. Рабочую зону очищают до настройки, пока механизм неподвижен.
Пластиковые и металлополимерные трубы нельзя считать разновидностью металлической заготовки с теми же режимами. Их разрешённый радиус, допустимость нагрева и поддерживающая оснастка указаны для конкретной системы. Если производитель предписывает фитинг, направляющую или пружину, заменять её самодельным приспособлением не следует.
Радиус, пружинение и пробный изгиб
Слишком малый радиус увеличивает деформацию стенки. Наружная сторона изгиба растягивается и может истончиться, внутренняя сжимается; сечение способно стать овальным или получить складки. Степень изменений зависит от сочетания наружного диаметра, толщины, материала и метода, поэтому универсального радиуса для всех труб нет.
После снятия нагрузки металл частично стремится вернуть прежнюю форму — это называют пружинением. Его величина зависит от материала и режима, поэтому готовый угол может отличаться от положения инструмента под нагрузкой. Для повторяемых деталей режим проверяют на подходящем образце и корректируют только способом, предусмотренным документацией станка.
Гибка труб с заданным радиусом сначала проверяется на образце того же материала, диаметра и толщины стенки. На нём оценивают угол, положение прямых участков и поверхность после разгрузки. Если результат не совпал с чертежом или появились заломы, не увеличивайте усилие: остановитесь и пересмотрите оснастку либо способ.
В мастерских, занимающихся гибкой труб, обычно подбирают оснастку по таблицам конкретного оборудования и фиксируют настройки для повторных заказов. Для единичной детали достаточно записать маркировку трубы, применённый инструмент и результат пробного прохода. Эти сведения помогают не подменять проверенное значение приблизительной оценкой при следующем раскрое.
Подготовка заготовки и разметка
Отрежьте трубу с небольшим запасом длины, если торцы будут подгоняться после формования. Удалите заусенцы и стружку способом, который не повредит кромку и не оставит глубокой риски. Заготовка должна быть чистой и целой; грязь под прижимом может испортить поверхность.
По чертежу отметьте начало изгиба и ориентир поворота. Для нескольких отводов дополнительно обозначьте плоскость каждого изгиба: без меток следующая операция может уйти в другую сторону вокруг оси. Используйте тонкую контрастную отметку, которую можно совместить с указателем станка и увидеть после установки.
Длину прямой части измеряйте от согласованной точки, а не приблизительно от края губки или башмака. Геометрия инструмента и точка касания влияют на положение начала дуги. Если размеры важны для сборки, сначала изготовьте один контрольный элемент и приложите его к соседним деталям.
Во время установки длинной заготовки поддерживайте свободный конец на устойчивой опоре, если это разрешает инструкция оборудования. Опора не должна мешать вращению и зажимать трубу. Положение рук и порядок закрепления выбирайте по руководству к станку; не удерживайте тяжёлый элемент в зоне подвижных валков.
Как оценить качество после формования
Осмотрите внутреннюю и наружную стороны дуги по всей длине. Обратите внимание на трещины, складки, сильное сплющивание, задиры и смещение сварного шва, если он есть. Допустимые отклонения зависят от назначения изделия и проекта, поэтому одного визуального осмотра недостаточно для ответственных узлов.
Проверьте угол, радиус и конечные расстояния шаблоном или измерительным инструментом. Для трубопровода также важны проходимость и требования к соединению с фитингами; способ проверки зависит от системы. Если сечение заметно изменилось либо появились дефекты, деталь не стоит устанавливать без оценки специалиста.
Для металлических труб с тонкой стенкой особенно важны овальность и состояние перехода от прямого участка к дуге. Небольшая равномерная деформация и резкий локальный залом — не одно и то же; допустимость определяется расчетом и областью применения. Не выправляйте дефект молотком или локальным нагревом без разрешённой технологии: так можно скрыть повреждение, не восстановив характеристики.
Безопасность при работе с трубогибом
Валковый и рычажный механизм создают зоны защемления и раздавливания. Используйте исправные ограждения, штатные органы управления и аварийную остановку, предусмотренную конструкцией. Перед началом ознакомьтесь с инструкцией и убедитесь, что оператор знает, где находятся опасные зоны и как остановить движение.
Не подводите пальцы к ролику, матрице или прижиму во время перемещения детали. Не поправляйте заготовку на ходу и не обходите блокировки. Если труба сместилась, сначала остановите станок по его инструкции и только после полной остановки исправляйте положение.
Закрепите оборудование на устойчивом основании, подберите защитные очки и рабочую одежду, которая не может зацепиться за привод. Длинные и тяжёлые трубы перемещайте с помощником или подходящим подъёмным средством. Самодельный удлинитель рычага может неожиданно сорваться и резко увеличить усилие на инструменте.
Нагрев не является универсальным способом облегчить изгиб. Он меняет свойства металла, а для полимеров может повредить структуру или покрытие. Используйте тепловой метод только если он предусмотрен для конкретного материала и оборудования; открытое пламя рядом с действующим трубопроводом применять нельзя.
Когда трубу лучше не гнуть самостоятельно
Для газовых, водяных, отопительных и других систем под давлением соблюдайте проектные требования и документацию изготовителя. Не переносите рекомендации для свободной заготовки на смонтированный трубопровод: рядом могут находиться соединения, изоляция, кабели или другие коммуникации. Если радиус и допустимое изменение сечения не указаны, безопаснее применить предусмотренный фитинг или обратиться к монтажнику.
У несущего каркаса или детали с расчётной нагрузкой важно не только совпадение формы. После деформации меняется распределение толщины стенки, а скрытая трещина может проявиться позже под нагрузкой. Такие элементы изготавливают по чертежу с контролем материала и результата, а не только по шаблону из подручных средств.
Для точной повторяемой дуги подготовьте образец, проверьте его размеры после снятия нагрузки и осмотрите всю зону перехода. Гибка металлических труб требует подходящей матрицы и подтверждённого режима; если оборудование не обеспечивает нужный радиус без залома, выберите другой способ изготовления детали.