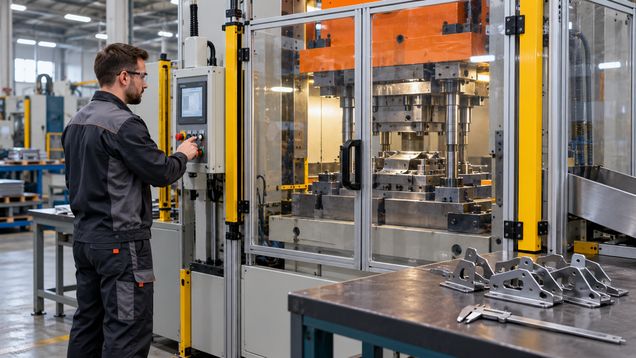
Штамповка металла превращает листовую заготовку в детали под давлением пресса и формообразующей оснастки. Перед заказом штамповки металла согласуйте материал, толщину, количество, допуски и операции резания или формования. Это позволит оценить оснастку, стоимость подготовки производства и проверку первой детали.
Какие изделия и формы получают
Штамповка металла — это обработка листа между рабочими элементами штампа, которые режут или изменяют форму материала за ход пресса. Так изготавливают шайбы, пластины, кронштейны, крышки, корпуса, панели и детали со сложным контуром. Конкретный результат зависит от сочетания пресса, штампа, материала и последовательности операций.
Разделительная штамповка вырезает внешний контур заготовки или отверстия внутри нее. При гибке лист получает полки, ребра и углы, а вытяжка формирует объемные детали вроде стаканов, чаш и корпусов. В одном изделии могут сочетаться несколько операций: вырубка, пробивка, гибка, вытяжка, отбортовка и обрезка лишнего материала.
Для штамповки металла подбирают технологию под тираж и геометрию детали. Простую операцию можно выполнить отдельным штампом за один ход, а для серийного выпуска используют последовательную оснастку, в которой полоса проходит несколько рабочих позиций. Точный маршрут определяет изготовитель штампа после проверки чертежа, свойств материала и возможностей пресса.
Не всякая деталь, нарисованная как цельная, получится из листа за один ход без складок, трещин или чрезмерного истончения стенки. Глубокие корпуса и сложные переходы могут требовать нескольких вытяжек, промежуточной обработки или изменения конструкции. Если важны декоративная поверхность или ровные кромки, предусмотрите требования к следам оснастки, заусенцам и направлению подачи листа.
Что передать для расчета
Перед тем как заказать штамповку металла, приложите чертеж изделия с размерами, допусками, количеством, номером версии и материалом. Укажите толщину листа, марку сплава и состояние поставки, если они нормированы проектом. Если деталь является частью сборки, приложите посадочные размеры и укажите, какие поверхности определяют ее положение.
Покажите на чертеже отверстия, изгибы, отбортовки, вырезы, радиусы и участки, где недопустимы царапины или следы зажима. Для вырубки и пробивки согласуйте направление заусенца или сторону, которая должна остаться чистой. Допуски назначайте на функциональные размеры, а не одинаково строгими для каждого края: чрезмерно жесткие требования увеличивают цену оснастки и контрольных операций.
Сообщите предполагаемый годовой объем и размер отдельной партии. Для единичного заказа разработка штампа и его наладка могут составить заметную часть стоимости; при повторяющемся выпуске затраты на оснастку распределяются на серию. Если объем пока не определен, попросите рассчитать несколько вариантов запуска, сохранив одинаковые требования к материалу и качеству.
Уточните, кто поставляет лист, как подтверждается его марка и кто отвечает за остатки материала. Различия в толщине, твердости и состоянии поверхности могут влиять на работу штампа и повторяемость деталей. Для критичных изделий согласуйте документы на партию сырья и порядок действий, если фактические свойства отличаются от спецификации.
Передайте требования к покрытию, термообработке, удалению заусенцев, мойке, маркировке, упаковке и доставке. Такие этапы могут выполнять разные подрядчики и не всегда входят в цену штамповки. Зафиксируйте, кто принимает деталь между операциями и кто отвечает за сохранение ее размеров после обработки.
Как устроены штамп и производство
Штамп состоит из рабочих частей, которые задают контур резания или формования, а также направляющих и элементов крепления. Его конструкция связана с размером детали, усилием пресса, толщиной заготовки, требуемым темпом выпуска и способом подачи листа. До изготовления оснастки исполнитель должен проверить, подходит ли доступное оборудование по рабочей зоне и требуемому усилию.
Однопозиционный штамп выполняет отдельную операцию, после которой деталь или заготовку переставляют для следующего этапа. Последовательный штамп объединяет ряд операций: заготовка перемещается по позициям и постепенно получает готовый вид. Выбор между ними зависит от тиража, сложности, планируемого срока службы оснастки и возможности безопасной подачи материала.
Для новой детали обычно согласуют пробный запуск и проверку первой партии до серийного производства. На этом этапе оценивают размеры, форму, отверстия, кромки и следы контакта с оснасткой, а также фиксируют необходимые поправки. Утверждение образца до выпуска всего тиража снижает риск повторить отклонение на сотнях изделий.
Работа пресса сама по себе не гарантирует стабильность серии: важны настройка, износ штампа, подача листа и контроль материала. Для повторных заказов попросите указать, как хранят оснастку, кто проводит ее обслуживание и при каком состоянии детали останавливают линию. Если в конструкцию вносят изменение, новую версию чертежа и штампа следует согласовать до следующего запуска.
При штамповке металла свойства материала, форма детали и последовательность ходов влияют на пружинение, смятие, складки и появление трещин. Нельзя заранее обещать один и тот же допуск для листа разной марки или толщины без проверки технологичности. Если на чертеже есть тонкие стенки, тесные радиусы или глубокая вытяжка, обсудите пробную деталь и возможные ограничения до заказа оснастки.
Как выбрать подрядчика и оценить стоимость
Штамповка металла особенно подходит для повторяющихся деталей, когда размеры, материал и конструкция остаются стабильными от партии к партии. Проверьте, способен ли исполнитель изготовить и обслуживать штамп, обеспечить нужный темп и контролировать детали в том же процессе. Если оснастка принадлежит заказчику, укажите условия хранения, доступа, переналадки и передачи между производствами.
Спросите, каким прессом будут изготавливать деталь, как подают лист или рулон, кто занимается проектированием и испытанием штампа. Проверьте опыт на похожем материале и изделиях с аналогичными допусками. Перечень оборудования полезен для первичного отбора, но конкретную возможность лучше подтвердить расчетом по вашему чертежу. При посещении цеха соблюдайте установленный порядок доступа и не входите в рабочую зону пресса: ход пресса и оснастка создают опасную зону защемления.
Сравнивайте сметы по одинаковому тиражу и комплектации. Отдельно попросите указать разработку и изготовление штампа, пробные детали, металл, серийную операцию, удаление заусенцев, дополнительную обработку, контроль и доставку. Уточните срок изготовления оснастки, ее ресурс при заданном обслуживании и условия повторного заказа.
Слишком низкая цена может не учитывать обслуживание или исправление штампа, а также контроль первой партии. До выбора исполнителя согласуйте, кто оплачивает корректировки, если образец не проходит критерии чертежа по причинам, связанным с конструкцией оснастки или уточнением требований. Для сравнения полезно получить цену единицы изделия при нескольких объемах заказа.
Срок складывается из проверки чертежа, проектирования, изготовления и испытания штампа, затем из выпуска и контроля партии. Уточните, какие этапы можно выполнять параллельно и кто сообщает о задержке материала или необходимости изменить конструкцию. В договоре или заказе закрепите дату утверждения образца и срок серийного выпуска отдельно.
Как принять штампованные детали
Сначала проверьте маркировку, количество и документы на материал и партию. Измерьте функциональные размеры, расположение отверстий, высоту полок и форму детали по чертежу. Для контрольных измерений используйте согласованный шаблон, калибр или измерительный инструмент, подходящий к геометрии изделия.
Осмотрите кромки на заусенцы и разрывы, а поверхности — на трещины, складки, вмятины и следы штампа, если такие дефекты ограничены заказом. Для вытянутых деталей проверьте равномерность стенок и геометрию переходов в точках, указанных в документации. Не принимайте серию только по одному образцу, если договор предусматривает выборочный или сплошной контроль.
Штамповка металла считается принятой, когда партия соответствует чертежу, согласованному образцу и требованиям заказа по материалу, размерам и состоянию поверхности. Зафиксируйте результаты контроля и номер партии, чтобы связать их с примененной оснасткой и спецификацией. Замечания оформляйте с указанием позиции, измеренного значения и нарушенного требования, затем согласуйте исправление до монтажа деталей.