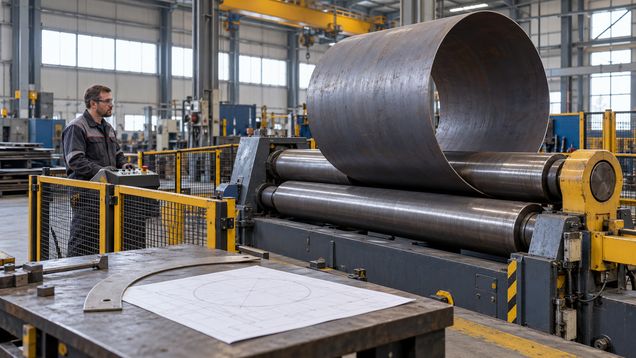
Вальцовка металла придает листу или профилю криволинейную форму на системе валков. Перед заказом вальцовки металла укажите марку и толщину заготовки, ширину, требуемый радиус или диаметр, длину и допустимую овальность. По этим параметрам мастерская оценит возможность прокатки и контроля готовой детали.
Какие формы получают на валках
Вальцовка металла — это формообразование, при котором лист или профиль проходит между валками и постепенно изгибается. Так из плоской заготовки получают цилиндрические обечайки, дуги, сегменты и конические оболочки. Для емкостей, воздуховодов, кожухов и крупных труб могут прокатывать отдельные секции, которые затем соединяют сваркой.
При вальцовке металла в цилиндр края листа могут оставаться прямыми на коротком участке: его длина зависит от конструкции станка и способа предварительного подгиба. Для готовой обечайки согласуйте, допустимы ли такие участки и будут ли их подрезать или подгибать отдельно. Если кромки должны сходиться встык под сварку, передайте требование к шву и припуску на обработку.
Вальцевание профиля отличается от изгиба листа: заготовку проводят через ролики, которые постепенно изменяют форму сечения или придают ему дугу. Для уголка, трубы или швеллера важно учитывать не только радиус, но и возможное скручивание, смятие стенки и изменение сечения. Не каждый станок для листа подходит для прокатки профиля.
Термином «прокатка» также называют промышленное уменьшение толщины металла между валками. При заказе услуги уточните, что нужна именно гибка листа или профиля в криволинейную деталь, а не производство плоского проката. Это помогает сразу подобрать нужное оборудование и не путать разные операции.
Какие данные указать в чертеже
В чертеже укажите материал, толщину и ширину листа, длину развертки, направление прокатки материала, форму детали и количество. Для цилиндра отметьте внутренний или наружный диаметр, для конуса — оба диаметра и длину образующей. Если в изделии есть вырезы, отверстия или участки с разной кривизной, покажите их положение относительно кромок.
Перед тем как заказать вальцовку металла, согласуйте готовую геометрию, а не только настройку станка. Укажите радиус или диаметр после снятия нагрузки, допуск по круглости, овальность и допустимое отклонение длины кромок. Для сварной оболочки заранее определите, как измеряют размер: по внутренней поверхности, наружной или по контрольному шаблону.
Вальцовка металла требует учета упругого возврата: после снятия нагрузки заготовка частично распрямляется. Его величина зависит от марки и состояния металла, толщины, радиуса и режима прокатки, поэтому одинаковая настройка не дает одинаковый результат для разных заготовок. Для нового сочетания материала и размеров мастерская может изготовить пробный образец, измерить его и скорректировать проходы.
Минимально достижимый радиус ограничен пластичностью заготовки и возможностями станка. Слишком малый радиус может привести к трещинам, складкам или смятию профиля, а увеличение толщины обычно усложняет формирование тесной кривизны. Не задавайте универсальное отношение радиуса к толщине без проверки марки металла и технической карты оборудования.
Если изделие будет свариваться, укажите подготовку кромок, ширину притупления и допустимый зазор только в той мере, в какой они предусмотрены проектом. Обсудите, нужна ли предварительная правка торцов, снятие заусенцев или подрезка после прокатки. Не оставляйте расчет длины развертки исключительно на усмотрение мастерской, если размеры оболочки заданы проектом.
Как проходит прокатка и что влияет на результат
Количество и расположение валков определяют, как зажимают лист, формируют радиус и подгибают края. На одних станках требуется отдельная операция для прямых участков на концах, другие позволяют предварительно подогнуть оба края в той же установке. Поэтому при сравнении предложений уточните не только число валков, но и порядок обработки концов.
Радиус получают постепенно: лист пропускают через станок, проверяют форму и при необходимости повторяют проход с корректировкой положения валков. Попытка получить точный размер за один проход может дать неравномерную кривизну или локальные перегибы. Для ответственной детали согласуйте контроль первой заготовки до изготовления всей партии.
Коническую поверхность формируют с разной кривизной по ширине листа, поэтому подача и положение заготовки должны быть управляемыми. Для длинных изделий важно удерживать края и ось детали, чтобы конус не получил спиральное смещение. Возможность такой операции подтвердите по ширине, толщине и форме конкретной заготовки.
На точность влияют разнотолщинность листа, исходная кривизна, качество кромок и особенности материала. Заусенцы, следы резки или локальные повреждения могут мешать равномерному контакту с валками и ухудшать готовую поверхность. Если лицевая сторона должна оставаться без отметин, заранее обсудите защитные прокладки и способ обращения с заготовкой.
При работе с длинным листом или крупной обечайкой имеет значение способ поддержки и перемещения детали. Уточните, входят ли в услугу подъем, установка, прихватка шва, сварка и контроль после соединения. Если готовую секцию сложно перевезти или поднять на площадке, проверьте ее транспортные габариты до запуска заказа.
Как выбрать исполнителя
Попросите подтвердить рабочую ширину и толщину оборудования, минимальный радиус для вашего материала, доступную длину и возможность прокатки конуса. Номинальная максимальная толщина не означает, что станок сформирует из нее любую ширину или требуемый диаметр. Для нестандартного профиля приложите эскиз с поперечным сечением и уточните, какой оснасткой мастерская будет его удерживать.
Проверьте, есть ли у исполнителя опыт с похожей маркой металла, сечением и точностью. Полезно посмотреть образцы с измеренным радиусом, качеством кромок и состоянием поверхности, а для повторной партии — уточнить, как сохраняют настройку и маркируют изделия. Общие фотографии оборудования не заменяют подтверждение конкретной технологической возможности. При посещении цеха соблюдайте установленную зону доступа: валки создают точки защемления, поэтому не приближайтесь к работающему станку без разрешения ответственного сотрудника.
Стоимость вальцовки металла сравнивайте по предложениям, рассчитанным на один чертеж и одинаковый объем: число деталей, материал, предварительный подгиб, подрезка, сварка, обработка кромок, упаковка и доставка должны быть перечислены отдельно. Уточните, входит ли в стоимость контроль радиуса и исправление детали, если пробный образец не попал в согласованный допуск. Самая низкая цена может учитывать только прокатку листа без подготовки и последующих работ.
Срок зависит от подготовки заготовки, загрузки станка, изготовления образца и дополнительных операций. Зафиксируйте, с какого этапа начинается отсчет и кто сообщает о невозможности получить заданную геометрию без изменения толщины или конструкции. Для срочной поставки согласуйте поэтапную готовность и место хранения крупных секций.
Как принять готовые детали
Сверьте количество, маркировку и соответствие материала документам заказа. Измерьте заданный диаметр или радиус в нескольких сечениях и оцените овальность, прямолинейность кромок и длину обечайки. Для конуса проверьте оба конечных диаметра, длину и совпадение формы с шаблоном или чертежом.
Осмотрите поверхность и кромки на заломы, трещины, глубокие вмятины и следы, недопустимые для дальнейшей сварки или монтажа. Если деталь будет собираться в узел, проверьте стыковку с ответными частями до сварки и сообщите о расхождениях по месту и величине. Фотография с линейкой помогает зафиксировать замечание, но не заменяет измерение требуемым способом.
Вальцовка металла считается выполненной по условиям заказа, когда фактический радиус, овальность, размеры кромок и состояние детали укладываются в согласованные требования. Зафиксируйте результаты контроля и номер партии, чтобы их можно было связать с чертежом и последующими операциями. Если геометрия отклоняется от допуска, согласуйте корректировку до монтажа или соединения изделия.