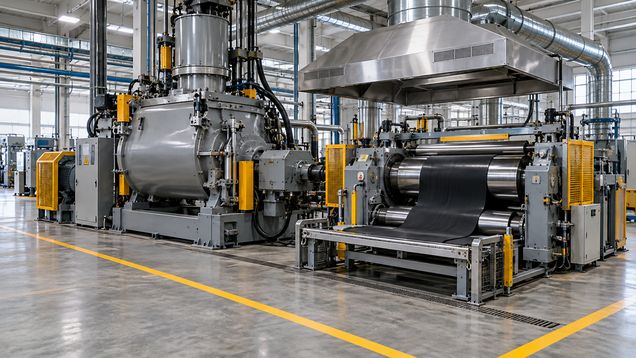
Резиновый завод объединяет подготовку сырья, смешение, формование и вулканизацию. Корпус планируют по ассортименту и габаритам линий, чтобы развести сырьевые и готовые потоки, подобрать инженерные сети и оставить безопасный доступ к оборудованию. Планировка резинового завода зависит от состава участков, вытяжки и обслуживания.
Состав производства определяет план здания
Резиновый завод объединяет операции, набор которых зависит от продукции: уплотнителей, шлангов, листов, формовых деталей или шин. Поэтому проект начинается с технологического задания, а не с выбора типового корпуса. В задании фиксируют перечень изделий, ожидаемый выпуск, размеры партий, применяемые полуфабрикаты и требования к контролю качества.
Для формовых деталей линия обычно включает смешение и прессы; длинномерные изделия требуют экструзии, охлаждения и резки. Задание фиксирует операции на площадке и полуфабрикаты, которые поступают готовыми.
Как связать операции в одну цепочку
Сырьё и ингредиенты принимают, сверяют с документами и размещают с учётом требований к хранению. Далее компоненты дозируют согласно утверждённой технологической карте, смешивают в закрытом смесителе или на вальцах и передают на формование. Конкретный порядок загрузки, состав смеси и режимы задаёт производственная документация предприятия, а не строительный проект.
Метод формования зависит от изделия: экструзия создаёт непрерывные профили, каландрование — полотно между валками, прессование придаёт форму заготовке в оснастке. Производственный маршрут задаёт технолог.
После формования следует вулканизация — технологическая обработка, при которой резиновая смесь приобретает нужные свойства под действием тепла, а для ряда изделий также давления. Способ нагрева и организация цикла зависят от состава изделия и оборудования. Завершающие операции могут включать охлаждение, обрезку облоя, визуальный контроль, измерения и маркировку.
Планировка и перемещение материалов
Потоки резинового завода строят так, чтобы сырьё, незавершённая продукция и готовые изделия перемещались предсказуемо и не пересекались без необходимости. Схему составляют по маршруту каждой продуктовой группы: от приёмки через производство до склада и отгрузки. Отдельно отмечают возврат тары, удаление производственных отходов и доступ ремонтного персонала.
Склад сырья располагают рядом с приёмкой и подготовкой компонентов, но отделяют от горячих процессов и источников загрязнений с учётом характеристик материалов. Внутри производства оставляют маршруты для тележек и погрузчиков, площадки временного хранения, проходы для людей и свободные подходы к аварийным выходам. Радиусы поворота и ширину коридоров сверяют с типом транспорта и габаритами грузов.
Для смесителей, каландров и прессов учитывают нагрузку на пол, вибрацию и монтажные усилия. Расчёт оснований выполняют по данным изготовителя, заранее предусматривая монтажные проёмы и путь замены крупных узлов.
Смесительное и формовочное оборудование
Смесительная зона обычно включает закрытые смесители, вальцы, весовое оборудование, места подготовки компонентов и отвод готовой смеси. Вокруг машин предусматривают рабочую зону, пространство для обслуживания и место безопасной подачи сырья. Пылеобразующие операции при дозировке могут требовать локального улавливания; решение выбирают по свойствам сырья и оценке риска.
Оборудование резинового завода расставляют с учётом загрузки, выгрузки, очистки и смены оснастки. Прессу нужны доступ для установки формы и безопасная зона извлечения изделия; экструзионной линии — место под размотку, охлаждение и резку. Для каждой машины уточняют фундамент, мощность, теплоотвод, сжатый воздух и подключение к локальной вытяжке, если оно требуется технологией.
Резиновый завод должен иметь свободные зоны обслуживания вокруг машин. Расстановку проверяют не только по габаритам, но и по открыванию шкафов и кожухов, выносу съёмных деталей и доступу ремонтного персонала.
Вулканизация и расположение горячего участка
Участок вулканизации планируют рядом с формованием, чтобы сократить перенос заготовок, но учитывают тепловыделение и возможные выбросы в воздух рабочей зоны. Для периодических процессов устанавливают прессы или автоклавы; непрерывные линии могут использовать туннельные установки. Перечень и размещение оборудования определяются технологией конкретного изделия.
План цеха должен учитывать открывание дверей камеры, перемещение тележек, загрузку оснастки и доступ к запорной арматуре. Если применяются пар, горячая вода или иная теплоносительная система, проектировщики согласуют трассы, изоляцию, дренаж и защиту персонала с профильными специалистами. Техническое обслуживание горячего оборудования планируют с возможностью отключить и безопасно охладить установки.
Для изделий предусматривают обозначенную зону охлаждения и выдержки, которая не загромождает проходы. Срок выдержки берут из технологической документации, а не назначают в проекте корпуса.
Инженерные системы и качество воздуха
Потребность в электрической мощности рассчитывают по перечню машин с учётом пусковых режимов и возможного одновременного включения. Технологические линии могут также требовать сжатый воздух, охлаждающую воду, тепловую энергию или пар. Параметры и резервирование определяют по паспорту оборудования и принятой схеме производства, а трассы прокладывают так, чтобы они оставались доступны для осмотра.
Вентиляцию рассчитывают по конкретным источникам тепла, пыли, газов и паров. Местный отсос у источника работает совместно с общеобменной системой; укрытия и воздуховоды подбирают после оценки процесса и выбросов.
Состав выделений меняется в зависимости от сырья, добавок, температуры и операций. Поэтому нельзя назначить одинаковую вытяжку для всех линий по одному универсальному показателю. Перед запуском проверяют фактическую работу местных отсосов и общеобменной вентиляции; оценку воздуха в рабочей зоне выполняют специалисты по охране труда и промышленной гигиене в соответствии с местными требованиями.
Склад, лаборатория и отправка готовых изделий
Склад готовой продукции должен принимать изделия из производства без встречного движения с входящим сырьём. Для упаковки и отгрузки предусматривают места маркировки, временной комплектации заказов и погрузки. Условия хранения зависят от изделия и материала: их задают спецификации продукции и документация изготовителя.
Контроль качества связывает технологическую линию с лабораторной или измерительной зоной. В зависимости от ассортимента проверяют размеры, внешний вид и другие параметры, установленные техническими документами на изделие. Измерительное оборудование размещают в подходящих условиях, а поток образцов организуют так, чтобы он не проходил через горячие и загрязнённые зоны.
Площадь лаборатории зависит от перечня испытаний и оборудования. Если проверки переданы внешней лаборатории, это учитывают в маршруте партий и сроках хранения образцов.
Безопасность машин и организация обслуживания
На резиновом заводе опасности связаны с движущимися валками, прессами, нагретыми поверхностями, подачей тяжёлых грузов, шумом и контактом с производственными веществами. Проект предусматривает ограждения и защитные устройства машин, доступные средства аварийной остановки, обозначенные пешеходные маршруты и безопасные точки отключения. Конкретные решения проверяют по действующим в стране нормам и документации изготовителя.
У вальцов и каландров устройства остановки должны быть доступны оператору; планировка не должна перекрывать к ним подход. Перед очисткой или ремонтом оборудование безопасно отключают по установленной процедуре.
Пыль и пары оценивают отдельно для этапов подготовки смеси и обработки. Аспирацию и местную вытяжку проверяют при реальной нагрузке, а средства защиты подбирают по оценке риска и местным требованиям.
Что проверить перед строительством и запуском
Резиновый завод при реконструкции начинают планировать с обследования корпуса: проверяют несущие конструкции, пол, вводы сетей, высоту помещений и монтажный доступ. Данные сопоставляют с паспортами машин и схемой потоков, отдельно уточняя необходимость новых участков и складов.
До строительных работ согласуют схему производства, расстановку машин, нагрузки на основания, мощности сетей, вентиляцию и противопожарные решения. В проекте закрепляют границы ответственности технологов, поставщиков оборудования и проектировщиков здания.
Перед запуском проверяют доступ к узлам, защитные устройства, аварийную остановку, работу вентиляции и свободные эвакуационные маршруты. После пусконаладки оставляют безопасный путь для демонтажа приводов, валков и пресс-форм, а также место для снятых деталей.