Электрокорунд — синтетический абразив на основе оксида алюминия: сырье плавят, затем материал дробят, очищают и сортируют по крупности. Зерно используют в абразивных кругах, шлифовальных листах и струйных установках. Для выбора учитывают заготовку, требуемый съем и шероховатость, тип инструмента и систему маркировки.
Что представляет собой абразив на основе оксида алюминия
Электрокорунд получают промышленным способом из глиноземсодержащего сырья. После плавления и охлаждения твердую массу дробят, удаляют неподходящие включения и разделяют на фракции. Так получают зерно, которое можно использовать самостоятельно для струйной обработки или включать в состав связанного инструмента и абразивного покрытия.
В отличие от природного корунда, который добывают как минерал и затем обрабатывают, этот материал производят с заданными характеристиками. Термин обозначает группу абразивов, а не единственную марку с одинаковой твердостью и прочностью. Состав, структура зерна и распределение частиц зависят от сырья и технологии конкретного изготовителя.
При работе отдельные зерна вдавливаются в поверхность и срезают микроскопические частицы материала. Скорость съема и вид следа зависят от твердости заготовки, формы и остроты зерен, силы контакта и скорости инструмента. Поэтому высокая твердость сама по себе не означает, что абразив подходит для любой операции.
Марки и поведение абразивного зерна
Марки различаются чистотой и химическим составом, а также прочностью зерна и его склонностью к скалыванию. Эти свойства влияют на то, как долго частица сохраняет режущие кромки и обновляет их при нагрузке. Для выбора сравнивают технические характеристики марок, предназначенных для одного и того же способа обработки.
Форма частиц после дробления обычно угловатая, но размер и острота отдельных зерен в партии неодинаковы. Производитель задает диапазон крупности и допустимое распределение, а не обещает, что каждая частица имеет одну и ту же геометрию. Для повторяемого результата важно, чтобы характеристики партии соответствовали паспорту и назначению инструмента.
Цвет может помогать различать некоторые марки внутри линейки одного производителя, но не служит универсальным обозначением состава или качества. Похожие по цвету материалы разных изготовителей могут иметь разные характеристики; и наоборот, одна продуктовая группа может выпускаться в нескольких оттенках. Сверяй не только внешний вид, но и маркировку, описание состава и параметры в техническом листе.
В связанной шлифовальной оснастке результат зависит не только от зерна. На него также влияют тип связки, пористость, твердость круга и то, насколько зерна выступают над рабочей поверхностью. При струйной очистке важны настройки оборудования, подача материала и расстояние до детали, поэтому параметры абразива нельзя оценивать отдельно от процесса.
Крупность зерна и системы обозначений
Размер частиц указывают по стандарту, который зависит от типа продукции. В системе FEPA для зерен связанных абразивов используют обозначения F, а для покрытых абразивов — P. Номер следует читать вместе с буквой и назначением продукта: значения из разных систем нельзя сравнивать только по одинаковым цифрам.
Более крупное зерно обычно снимает больше материала за проход и оставляет более выраженный рельеф. Мелкая фракция подходит для уменьшения следов предыдущей обработки и получения более ровной поверхности, но может работать медленнее. Это общее направление, а фактический результат зависит от сплава, твердости детали, давления, скорости и состояния инструмента.
Для крупных фракций распределение частиц контролируют просеиванием, а для очень мелких применяют иные методы измерения. Поэтому паспортная крупность описывает диапазон и способ контроля, а не точный диаметр каждой частицы. При замене марки или стандарта не подбирай эквивалент только по числу: сравни назначение, фракцию и методику классификации.
След абразива влияет на последующую окраску, нанесение покрытия, склеивание или уплотнение поверхности. Если деталь должна иметь заданную шероховатость, выбирают зерно и режим по требованиям к готовой поверхности, а результат подтверждают измерением или пробой на образце. Внешняя матовость сама по себе не показывает, достигнуты ли нужные параметры.
Как подобрать фракцию под операцию
Электрокорунд выбирают по задаче: сначала определяют, что именно нужно сделать: снять заусенец, удалить окалину и старое покрытие, выровнять риски или подготовить поверхность перед нанесением нового слоя. Затем указывают материал и состояние заготовки, требуемую производительность и допустимую шероховатость. Эти условия сужают выбор лучше, чем одно только название абразива.
Для шлифования кругом или лентой проверяют рекомендации изготовителя оснастки по зернистости, связке и режиму работы. Если нужно снять заметный припуск, начинают с подходящей более грубой операции, а затем при необходимости переходят к следующей фракции. Не следует компенсировать неподходящее зерно чрезмерным нажимом: он может перегреть деталь, ускорить износ инструмента или ухудшить профиль поверхности.
Для ручной шлифовальной бумаги ориентируются на тип основы, способ крепления и целевой вид поверхности. Номер на листе может относиться к системе для покрытых абразивов, поэтому перед покупкой полезно сверить стандарт, особенно если работу продолжают другим продуктом. Пробный участок показывает, насколько быстро снимается материал и остаются ли риски, заметные после очистки.
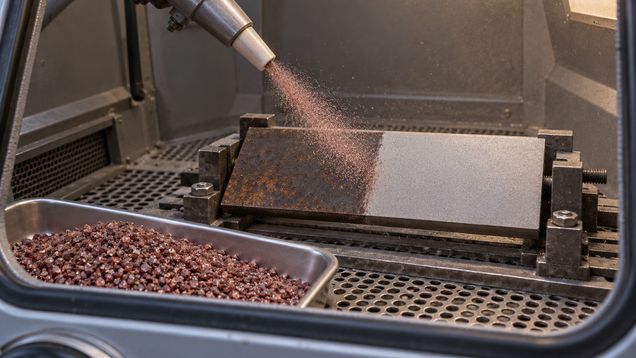
При струйной обработке учитывают форму камеры, сопло, подачу и возможность отделять мелкую пыль и отработанные частицы. Крупная фракция может давать более выраженный рельеф, тогда как мелкая часто применяется для более деликатной очистки; итог зависит от давления, расстояния и материала детали. Для тонких стенок и точных поверхностей сначала проверяют режим на образце, чтобы не снять лишний слой и не деформировать заготовку.
Для мягких и тонких материалов выбирают процесс с учетом риска царапин, перегрева и изменения геометрии. Для прочной металлической детали можно рассматривать более интенсивный съем, если его допускают требования к поверхности и оснастка. Универсального размера для «металла» или «дерева» нет: важны конкретная порода или сплав, покрытие, геометрия и последующая операция.
Контроль результата и безопасное обращение
Перед началом работы осматривают упаковку и маркировку, проверяют отсутствие влаги и загрязнений, а для связанного инструмента — целостность корпуса и допустимый режим, указанный изготовителем. Круг или насадку устанавливают только на совместимое оборудование и используют с предусмотренными защитными кожухами. Скорость вращения не должна превышать предельное значение, указанное на оснастке.
При струйной обработке абразив и материал заготовки образуют пыль, а поток частиц может травмировать кожу и глаза. Зону и вентиляцию организуют по типу установки и местным правилам охраны труда; применяют защиту, предусмотренную документацией оборудования и оценкой риска. Вытяжка и сбор пыли важны и при повторном использовании, поскольку мелкие частицы накапливаются в рабочей смеси.
После обработки проверяют деталь на пропущенные участки, остатки покрытия и равномерность следа, а шероховатость измеряют, если она задана техническим требованием. Повторно использовать электрокорунд можно после проверки состояния зерна и наличия примесей от детали: раздробившиеся частицы, пыль и загрязнения меняют действие смеси. Отработанную фракцию просеивают или заменяют только способом, который предусмотрен для конкретной установки и материала.