Фторопласт листовой используют для прокладок, скользящих деталей и электрической изоляции, когда важны химическая стойкость и низкое трение. Для листового фторопласта уточняют марку, толщину, нагрузку и среду: наполнитель, нагрев и постоянное сжатие меняют поведение материала в конкретном узле.
Материал и маркировка
Фторопласт листовой — заготовка из фторполимера, то есть пластика с фтором в химическом составе, для последующей вырезки, фрезерования, токарной обработки или раскроя. Для PTFE в технической документации используют химическое название «политетрафторэтилен». В заказе на фторопластовую заготовку уточняют обозначение марки и состав, поскольку одного названия «фторопласт» для выбора недостаточно.
Марку листового фторопласта сверяют с паспортом или маркировкой поставщика. PFA, FEP, PVDF, ETFE и PTFE относятся к разным полимерам, поэтому их нельзя считать взаимозаменяемыми только по общему слову «фторопласт». Для расчёта детали нужны данные именно на приобретённый материал.
Ненаполненный PTFE ценят за низкое трение, стойкость к многим химическим средам и хорошие электроизоляционные свойства. Материал также имеет сравнительно невысокую жёсткость и заметно меняет размеры при нагреве. Эти особенности важны при посадке, креплении и расчёте рабочего зазора. Рабочий температурный диапазон сверяют по данным выбранной марки: длительное и кратковременное нагревание могут иметь разные ограничения.
В состав могут вводить стекловолокно, углерод, графит, бронзу или другие наполнители. Добавка меняет износ, деформацию и некоторые электрические характеристики, поэтому свойства стандартного PTFE нельзя автоматически переносить на наполненную марку. Цвет заготовки сам по себе не показывает её состав.
Размеры листа и выбор заготовки
Фторопласт листовой выбирают по требуемым длине, ширине и толщине детали, а затем сверяют их с доступными форматами заготовок. У производителей отличаются складская номенклатура, способ изготовления и допуски. Тонкий материал иногда продают как плёнку или фольгу, а не как лист.
Уточняют фактическую толщину, плоскостность, допуск по размеру и состояние поверхности. Для уплотнения важны ровность и отсутствие повреждений; для механически обработанной детали — припуск, направление раскроя и возможность надёжно зажать заготовку. Если параметры не указаны, их запрашивают у поставщика до заказа.
Размер исходной плиты подбирают по карте раскроя и форме деталей с учётом ширины реза и запаса на обработку. Для серийного изготовления сначала проверяют пробную деталь и её посадку. Это помогает избежать ситуации, когда номинальная толщина подходит, а готовая прокладка или вкладыш не совпадает с узлом.
Для заказа листового фторопласта крупного формата заранее уточняют размеры и способ обработки у продавца. Прессованные и обработанные заготовки могут иметь разные размерные ограничения. Измеряют материал после поставки подходящим инструментом, не сдавливая его губками штангенциркуля.
Где применяют материал
Из листа вырезают прокладки, уплотнительные элементы, изоляционные пластины, направляющие и скользящие накладки. Использование PTFE в таких узлах связано с низким трением и стойкостью к многим реагентам, но подходящая марка зависит от температуры, среды и механической нагрузки.
Для прокладки проверяют не только химическую совместимость, но и давление, площадь контакта, толщину и длительность сжатия. PTFE под постоянной нагрузкой может постепенно деформироваться — это называют ползучестью. При расчёте уплотнения учитывают способность детали сохранять прижим и рекомендации изготовителя оборудования.
Низкое трение полезно для накладок и скользящих деталей, однако не означает отсутствия износа. Результат зависит от давления, скорости движения, качества ответной поверхности и наполнителя. Если узел работает непрерывно или несёт большую нагрузку, проверяют данные конкретной марки и режим эксплуатации.
В электроизоляционных деталях обращают внимание на марку, толщину и условия нагрева. У наполненного материала электрические свойства могут отличаться от свойств ненаполненного PTFE. Для оборудования с заданными требованиями используют паспортные значения и не подменяют их общими характеристиками полимера.
В химическом аппарате PTFE часто подходит для контакта с широким кругом сред, но химстойкость не безусловна. Некоторые сочетания реагентов, температуры и давления могут повлиять на материал; растворители также способны менять размеры отдельных полимеров. Совместимость сверяют по таблице и паспорту именно для нужных условий.
Обработка и изготовление детали
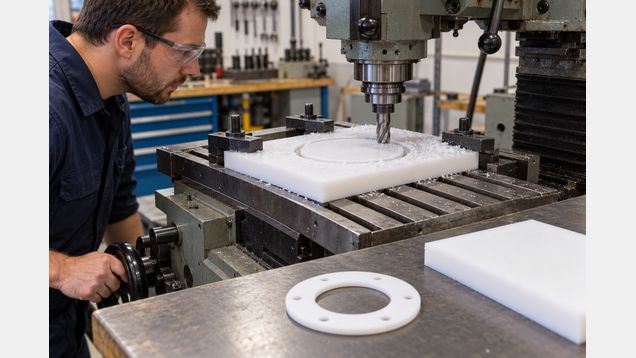
Полуфабрикаты PTFE производят разными способами, после чего лист или плиту раскраивают и механически обрабатывают до нужной формы. Для точного отверстия, паза или посадочной поверхности задают размеры и допуски на чертеже. Возможность получить их зависит от толщины, марки и технологии поставщика.
При обработке листовым фторопластом учитывают, что мягкая заготовка может упруго деформироваться под зажимом, а нагрев влияет на размеры. Режущий инструмент, режимы и крепление подбирают под PTFE и толщину детали; универсальные настройки для металла нельзя переносить без проверки. При ответственном допуске пробную деталь измеряют после обработки и температурного выравнивания.
Прокладки простой формы вырубают или вырезают подходящим оборудованием, а сложный контур фрезеруют. Кромка не должна иметь надрывов, заусенцев и трещин, которые могут стать местом повреждения при установке. Точный способ раскроя выбирают по допуску, партии и геометрии, а не только по цене за квадратный метр.
Обычный PTFE трудно склеивать: поверхность имеет низкую энергию, и многие клеи держатся на ней плохо. Для соединения могут поставляться листы с обработанной для склеивания стороной; подготовку и состав клея выбирают по рекомендации изготовителя. Самостоятельное нанесение случайного грунта не гарантирует прочного шва.
Установка и проверка в узле
Перед монтажом сверяют фактические размеры, маркировку и ориентацию детали с чертежом или спецификацией. Сопрягаемые поверхности очищают от стружки, заусенцев и загрязнений. При установке не растягивают и не изгибают тонкий элемент, если его конструкция рассчитана на плоское прилегание.
В болтовом соединении задают равномерное прижатие по схеме узла. Чрезмерная затяжка способна выдавить мягкую прокладку или изменить её толщину; слишком слабая — оставить путь для утечки. Момент затяжки и необходимость повторной подтяжки определяют проект, паспорт оборудования и данные производителя уплотнения.
Проверяют не только номинальную химстойкость, но и наличие в среде примесей, абразивных частиц и перепадов температуры. В таблицах совместимости обычно указаны конкретные концентрации и диапазоны температуры; если нужной комбинации нет, её нельзя считать подтверждённой по соседней строке. Для важного оборудования решение согласуют с конструктором или поставщиком материала.
Критерии заказа и обслуживания
Перед покупкой фиксируют назначение детали, рабочую среду, температурный режим, давление, нагрузку, срок контакта и допустимую деформацию. Затем выбирают тип полимера, чистый или наполненный состав, формат листа и требования к обработке. Чем точнее исходные условия, тем легче сопоставить паспорт материала с узлом.
Для нестандартной химической среды или нагруженного уплотнения запрашивают технический лист, таблицу совместимости и размерные допуски. В коммерческом описании могут быть приведены типовые свойства, но производители предупреждают, что они меняются в зависимости от марки, технологии и размера заготовки. При критичном применении проводят испытание в условиях, близких к рабочим.
Фторопласт листовой в готовой детали проверяют по отсутствию трещин, коробления, надрывов и недопустимой выработки. Если прокладка теряет прижим или скользящая накладка быстро изнашивается, сначала проверяют нагрузку, поверхность сопряжённой детали и режим работы. Замену подбирают по паспорту узла и марке материала, а не только по внешнему сходству листов.