Карбид кремния — твердое синтетическое соединение кремния и углерода, которое применяют как абразив и как инженерную керамику. Зерна из карбида кремния выпускают для шлифовальных кругов, листов и струйной обработки; плотные детали используют там, где важны износостойкость и работа при нагреве. Марку выбирают по материалу заготовки, требуемому рельефу поверхности и техлисту изделия.
Состав и строение материала
Карбид кремния — химическое соединение кремния с углеродом, образующее твердые кристаллы. Для абразивной продукции материал получают промышленным способом, после чего зерна дробят, очищают и разделяют по крупности. Конкретные характеристики зависят от чистоты сырья, технологии и дальнейшей обработки.
Зерна карбида кремния имеют острые грани, которые при контакте с поверхностью срезают небольшие частицы материала. Кристалл очень твердый, но его поведение под нагрузкой зависит от марки и размера зерна. При разрушении частицы могут образовываться новые режущие кромки, однако скорость и характер этого процесса указываются производителем для конкретного абразива.
В промышленной номенклатуре встречаются разные марки и обозначения, включая черный и зеленый карбид. Цвет помогает различить отдельные линейки, но сам по себе не подтверждает точный состав, чистоту или область применения. Перед заменой марки сверяют технический лист и требования изготовителя оснастки.
Почему зерно используют в абразивных изделиях
Острые зерна хорошо режут при относительно небольшом усилии и подходят для операций, где важны контролируемый съем и чистота поверхности. Это свойство востребовано при работе со стеклом, камнем, керамикой, пластмассами и некоторыми цветными металлами. При этом результат зависит от связки, основы, плотности нанесения зерен и режима инструмента.
Зерно включают в состав шлифовальных кругов, листов и лент, а также используют как свободное зерно для струйной очистки. В связанном инструменте частицы удерживает связка; в покрытом абразиве зерно закреплено на гибкой основе. Эти изделия различаются конструкцией и назначением, поэтому одинаковый номер зернистости не делает их взаимозаменяемыми.
Существуют также плотные керамические детали из материала на основе карбида кремния. Их применяют в оборудовании, где важны сопротивление износу и устойчивость к нагреву, например в отдельных печных компонентах, уплотнениях и узлах с потоком частиц. Рабочая температура, химическая среда, нагрузка и условия крепления ограничиваются паспортом конкретной марки.
Крупность зерна и маркировка
Зернистость указывают по принятой для продукта системе. В классификации FEPA для зерен связанных абразивов применяют обозначение F, а для покрытых абразивов — P. Поэтому при заказе листа, круга или сыпучего зерна сверяют букву, стандарт и назначение: одинаковые цифры из разных шкал не обязательно обозначают равный размер.
Крупная фракция обычно быстрее снимает материал и оставляет более выраженный рисунок рисок. Мелкая чаще нужна для сглаживания следов предыдущей стадии и получения более тонкой поверхности, но время обработки может увеличиться. На эффект влияют твердость заготовки, нажим, скорость, подача и состояние рабочей поверхности инструмента.
Маркировка задает диапазон размеров частиц, а не один точный диаметр каждой гранулы. Для разных фракций и стандартов могут использоваться разные методы контроля, поэтому при переходе на продукт другого производителя сравнивают описания и технические параметры. Если итоговая шероховатость нормируется, пробный проход и измерение надежнее визуальной оценки.
При последовательной обработке начинают с зерна, достаточного для требуемого съема, затем при необходимости переходят к более мелкой фракции. Число этапов определяется исходными дефектами и требованиями к поверхности. Пропуск стадии может оставить глубокие риски, которые тонкое зерно будет долго выравнивать.
Как подобрать форму изделия и фракцию
Сначала задают операцию: шлифование, зачистка, снятие заусенца, подготовка под покрытие или струйная очистка. Затем учитывают материал, площадь и форму детали, допустимый съем и критерий готовой поверхности. Эти исходные данные помогают выбрать тип абразивного изделия до того, как сравнивать конкретные марки зерна.
Карбид кремния часто выбирают для стекла, камня, керамики, пластмасс, резины и цветных металлов, если такое применение указано изготовителем. Для сталей и сплавов выбор зависит от марки стали, требуемой производительности и вида оснастки; другой абразив может оказаться подходящим по сроку службы или характеру обработки. Универсального списка материалов без учета режима и продукта нет.
Для шлифовального круга проверяют совместимость с оборудованием, размер и тип связки, рабочую скорость и рекомендации по зернистости. Круг не используют при повреждении или превышении указанной частоты вращения. Слишком сильный нажим не заменяет правильный подбор: он может перегреть деталь, ускорить износ и ухудшить ее геометрию.
Для листа или ленты дополнительно учитывают основу, способ крепления и открытость распределения зерен. Более разреженное покрытие оставляет больше пространства для удаления шлифовальной пыли и может быть полезно для материалов, склонных забивать поверхность. Плотность нанесения влияет на число режущих точек и качество финиша, поэтому ее сравнивают вместе с зернистостью.
При струйной обработке выбирают зерно в соответствии с установкой, соплом, требуемым профилем и материалом детали. Крупность и давление регулируют совместно: одна и та же фракция при разных параметрах может давать различный след. Для тонкой стенки, точной кромки или дорогой поверхности сначала проверяют режим на образце.
Применение в керамических изделиях
В керамической детали важны не только твердость, но и состав, пористость, точность размеров и поведение при циклическом нагреве. Отдельные сорта используют для износостойких вставок, уплотнительных элементов и компонентов печного оборудования. Условия службы задают проектом: свойства абразивного зерна нельзя автоматически переносить на массивную керамическую деталь.
При выборе детали из карбида кремния проверяют марку, рабочую температуру, контактирующие вещества и допустимую нагрузку. Уточняют также способ обработки кромок, монтажные зазоры и ограничения по удару: твердая керамика может быть чувствительна к локальным повреждениям. Если изделие работает с горячей средой или абразивным потоком, изготовитель должен подтвердить применимость именно для такого режима.
Контроль процесса и обращение с пылью
Перед запуском осматривают абразив и инструмент, сверяют маркировку и проверяют защитные ограждения. При обработке контролируют съем и профиль, а для ответственной поверхности измеряют параметр, заданный чертежом или технологией. Изменение зернистости, скорости или давления фиксируют отдельно, чтобы понимать причину различий между пробами.
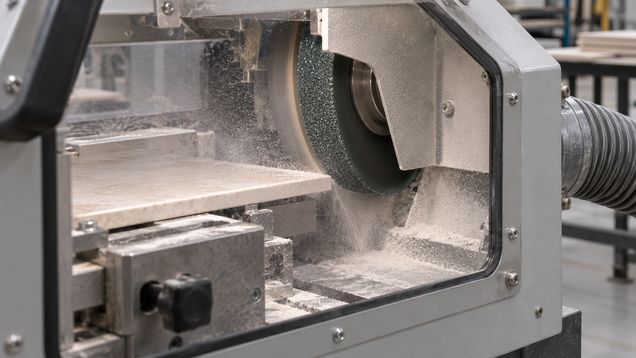
При шлифовании и струйной очистке в воздух могут попадать частицы абразива и пыль обрабатываемой детали. Применяют вентиляцию, сбор пыли и средства защиты, предусмотренные для установки и местными правилами охраны труда; состав пыли зависит и от покрытия на заготовке. Сыпучие остатки не сдувают в рабочее помещение, а удаляют способом, указанным в инструкции оборудования.
Для повторного использования зерна сначала проверяют, допускает ли это установка и спецификация продукта. В отработанную смесь попадают мелкие частицы, пыль и загрязнения с детали, а зерно дробится и меняет рабочие свойства. Повторно использовать карбид кремния можно только после контроля фракции и примесей по процедуре для конкретного процесса.