Свариваемость показывает, насколько материал и выбранная технология позволяют получить соединение с заданными свойствами. При оценке свариваемости учитывают состав металла, толщину и подготовку деталей, способ сварки, расходные материалы и условия работы будущего шва. Для ответственной конструкции проверяют квалифицированную процедуру и требования проекта.
Что означает термин
Свариваемость описывает, позволяет ли сочетание материала, способа соединения и технологии получить шов с требуемыми свойствами. Речь не только о том, плавится ли металл или удаётся ли соединить детали. Важно, чтобы готовый узел соответствовал назначению по прочности, целостности, геометрии и другим условиям проекта.
Сварное соединение включает сам шов, основной металл и прилегающую зону, свойства которой могли измениться от нагрева. Дефект или слабое место может возникнуть в любой из этих областей. Поэтому внешний вид валика сам по себе не доказывает, что соединение выдержит заданную нагрузку.
Свариваемость не является простой отметкой «можно» или «нельзя». Один материал удаётся соединить разными способами, но приемлемые свойства достигаются при определённых сочетаниях оборудования, расходных материалов, подготовки деталей и режима. Технология, подходящая для одной толщины или конструкции, не обязательно переносится на другую без проверки.
Какие условия влияют на соединение
Начни с точной марки металла и его состояния поставки. Состав сплава, термообработка и производственный способ могут менять реакцию материала на локальный нагрев и охлаждение. Обозначения вроде «сталь», «алюминий» или «нержавейка» слишком общие, чтобы по ним выбрать режим и расходные материалы.
Важны толщина, форма деталей, расположение шва и доступ к месту работы. Тонкий лист, массивная деталь, длинный продольный шов и соединение в ограниченном пространстве отводят тепло по-разному и предъявляют разные требования к подготовке. Зазор, чистота кромок, фиксация и последовательность проходов также влияют на форму и качество результата.
Способ сварки, присадочный материал и защитная среда должны подходить основному металлу и условиям эксплуатации. Для наружного узла могут иметь значение коррозия и температурные циклы, для нагруженной конструкции — направление и характер нагрузки. Не подбирай расходник только по сходству цвета или общего названия сплава.
Почему важны зона нагрева и охлаждение
Локальный нагрев меняет структуру металла рядом со швом. В зависимости от материала и режима эта зона может стать твёрже или мягче, потерять часть требуемых механических свойств либо получить остаточные напряжения. Результат зависит от состава, толщины, тепловложения, последовательности работы и последующего охлаждения.
Слишком быстрый нагрев, неподходящее охлаждение или ограничение перемещения деталей могут повысить риск деформации и трещин. Однако универсального способа избежать этих проблем для всех металлов нет: предварительный подогрев, межслойная температура и другие меры назначаются по применимой процедуре. Самостоятельно переносить режим с похожей детали нельзя.
Под оценкой свариваемости понимают не только качество одного пробного шва. Сравнивают, можно ли устойчиво получить соединение нужной формы и свойств при контролируемой технологии. Если конструкция критична к отказу, проверка должна учитывать фактический металл, толщину, положение шва и условия службы.
Как оценивать конкретный металл
Для начала сверь маркировку и документ на материал с проектом. Уточни, какие именно детали соединяют, будут ли они нагружены, подвергнуты вибрации, нагреву или воздействию влаги. Если идентификация сплава сомнительна, не принимай технологическое решение только по внешнему виду металла.
Показатели свариваемости стали или сплава оценивают вместе с выбранным способом и процедурой. В документах должны быть определены основные материалы, присадка, подготовка соединения и диапазон применимости технологии. Для некоторых ответственных работ проект или договор задаёт квалификационные испытания процедуры до начала производства.
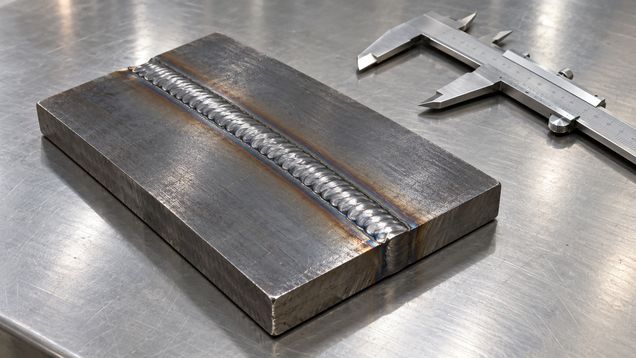
Пробное соединение полезно, когда состав или толщина отличаются от уже проверенного случая. Образец готовят и сваривают по предполагаемой технологии, затем оценивают по заранее установленным критериям. Одна лишь успешная проба не подтверждает пригодность для всех положений, размеров и нагрузок, которые встретятся на объекте.
Что подтверждает квалификация процедуры
Квалификационная проверка процедуры показывает, способен ли предложенный процесс дать соединение с нужными механическими свойствами при установленных условиях. Для дуговой и газовой сварки металлов применяют стандартизованные испытания с определённой областью подтверждения. Важно проверить, распространяется ли запись процедуры на фактический материал, толщину, процесс и конструкцию.
Технологическая процедура и квалификация исполнителя — разные вопросы. Документ на процедуру описывает допустимую технологию, а требования к обучению и допуску сварщика устанавливаются отдельно применимыми правилами. Наличие одного документа не заменяет остальные требования договора, проекта или местных норм.
Проверяй не только название стандарта, но и редакцию, уровень испытаний, протокол и границы квалификации. Если в проекте или контракте указан определённый стандарт, следуй именно ему; не объявляй произвольную пробу эквивалентной квалификационному испытанию. При разночтениях их должен разрешить ответственный инженер или заказчик.
Как планировать контроль результата
До начала работ согласуй критерии приёмки: размеры шва, допустимые дефекты, проверку геометрии, механические испытания или методы контроля, если они предусмотрены. Объём и способ проверки задаются требованиями конструкции и применимыми документами. Не ограничивайся осмотром поверхности, когда спецификация требует иных проверок.
Условия производства должны соответствовать утверждённой процедуре: подготовка кромок, расходные материалы, оборудование и последовательность операций. Если изменился металл, толщина, положение или способ сварки, сначала выясни, остаётся ли работа в пределах подтверждённого диапазона. При выходе за него запроси новую оценку, а не считай прежние результаты автоматически действительными.
Свариваемость выбранного материала подтверждается для сочетания конкретного металла, технологии и требований к шву, а не названием группы на складе. Сохрани маркировку деталей и записи о применённой процедуре, чтобы проследить происхождение соединения при ремонте или проверке. Для конструкции с серьёзными последствиями отказа решение и контроль поручают компетентным специалистам.
Безопасность сварочных работ
Сварка связана с горячими поверхностями, ярким излучением, электрическими и пожарными рисками, а также дымом и газами. Наряду с оценкой свариваемости отдельно оценивают риски самого процесса: до работы выясняют опасности материала, обеспечивают вентиляцию и применяют защиту, предусмотренную для конкретного участка. Защитный экран нужен и для людей поблизости, которые не выполняют сварку.
Особое внимание требуется при работе в замкнутом пространстве, рядом с горючими материалами и на металле с неизвестным покрытием. Такие условия могут потребовать отдельного разрешения на огневые работы, контроля атмосферы, наблюдения и дополнительных мер защиты. Не начинай сварку, если требования площадки, оборудование или вентиляция не подготовлены.