Болтовое соединение передаёт усилия через стержень крепежа, отверстия и соприкасающиеся детали; результат зависит от типа узла и подготовки поверхностей. Болтовое узловое соединение требует сверить проект, крепёж, размеры отверстий и способ затяжки. Универсальный момент затяжки не назначают.
Как детали передают усилия через болты
Болтовое соединение связывает две или несколько деталей каркаса с помощью болтов, гаек и, когда это предусмотрено, шайб. Усилие проходит через соприкасающиеся пластины и крепёж: болты могут воспринимать срез, растяжение или их сочетание. На работу узла влияют толщина и материал деталей, расстояния между болтами и отверстиями, а также свойства контактных поверхностей.
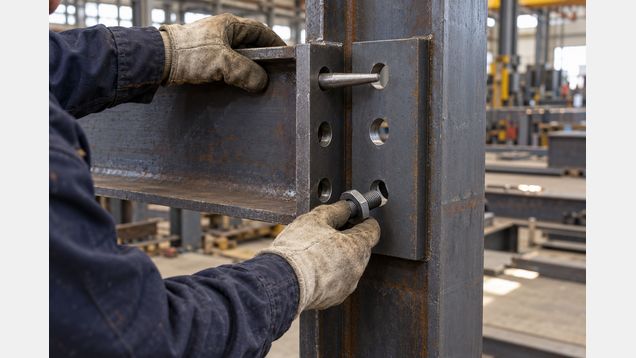
Болтовое узловое соединение связывает фасонки, полки, стенки или накладки в узлах колонн, балок, связей и ферм. Пластины, прилегающие друг к другу, называют соединяемыми элементами. Для расчёта важно, куда направлена нагрузка относительно группы болтов и есть ли риск, что соединённые детали сдвинутся.
В соединении, работающем на смятие, болт после возможного небольшого перемещения упирается в край отверстия и передаёт нагрузку на металл вокруг него. В соединении с контролируемым проскальзыванием усилие передаётся за счёт трения между сжатыми поверхностями. Какой механизм предусмотрен, определяют расчёт и проект; два внешне похожих узла могут требовать разной сборки.
Какие данные нужны до изготовления
До подготовки деталей сверяют сборочный чертёж, ведомость крепежа, отметки и направление усилий в узле. На чертеже должны быть понятны диаметр и тип болта, положение отверстий, состав соединяемых пластин и требования к затяжке. Если часть данных отсутствует, их запрашивают у проектировщика, а не подбирают по имеющимся на складе болтам.
Размеры и допуски отверстий задаются проектом и применимыми нормами. Овальное или увеличенное отверстие допустимо только при предусмотренном расчётом решении. Если стержень болта не входит из-за несовпадения деталей, нельзя исправлять узел нагревом, резаком или произвольным рассверливанием: сначала выясняют причину смещения и согласуют исправление.
Болты, гайки и шайбы используют как совместимый комплект требуемого класса и размера. Маркировку проверяют по документам и обозначениям на крепеже; повреждённые резьбы, коррозию и загрязнение оценивают до установки. Смешивать детали разных комплектов или менять длину болта без проверки выступающей резьбы и толщины соединяемого пакета нельзя.
Подготовка отверстий и соприкасающихся поверхностей
Перед сборкой удаляют заусенцы, стружку, грязь и влагу, мешающие плотному прилеганию деталей. Кромки отверстий и состояние поверхности проверяют так, как указано в чертежах и технологической документации. Перекосы, зазоры или выступающие наплывы не должны маскироваться затяжкой болтов.
Для узла, где расчёт полагается на трение, важны поверхности между соединяемыми деталями — их называют контактными, или фрикционными. Их подготовка и покрытие должны соответствовать заданному типу соединения. Обычная краска или загрязнение может изменить сопротивление скольжению; требования проекта к таким зонам нельзя заменять привычной малярной обработкой.
Болтовое фланцевое соединение требует проверить геометрию сопрягаемых плоскостей, наличие предусмотренной прокладки и равномерность контакта. Если плоскости заметно расходятся, усиливать затяжку до устранения причины нельзя: это может деформировать фланцы.
Затяжка зависит от типа узла
Для болтовых узлов применяют разные требования: часть соединений доводят до плотного контакта деталей, а другие требуют заданного предварительного натяжения болтов. Предварительное натяжение создаёт усилие сжатия пакета пластин. Оно важно там, где проект ограничивает скольжение, а не является общей мерой для любого крепежа.
Крепёж затягивают способом, указанным в проекте и документации на комплект. Для некоторых высокопрочных соединений применяют контроль поворота гайки, калиброванный ключ, индикаторы прямого натяжения или болты с контролируемым срывом хвостовика. Эти методы не взаимозаменяются произвольно; при калиброванном ключе результат зависит от состояния и смазки компонентов.
Фланцы собирают равномерно, чтобы детали вошли в плотный контакт без перекоса. Последовательность затяжки назначает технологическая документация; обычно начинают с более жёсткой части узла и продвигаются к свободным краям, повторно проверяя участки при необходимости. Если в одной зоне раньше других затянуть весь крепёж, пакет может перекоситься или оставить щель.
Нельзя считать, что болт, затянутый «как можно сильнее», автоматически надёжнее. Недостаточная затяжка может привести к смещению, а несоответствующее усилие, повреждённая резьба или неподходящая шайба — испортить комплект или деталь. Контролируют именно то состояние, которое задано для данного соединения.
Сборка на площадке и контроль
Перед подъёмом деталей сверяют маркировку, порядок сборки и доступ для инструмента. Кромки не стягивают домкратом через неверно выставленное отверстие. Сначала снимают монтажные нагрузки безопасным способом, проверяют отметки и диагонали, затем выбирают согласованную корректировку.
Болтовое соединение после сборки проверяют по установленному для него плану контроля. Для плотного контакта осматривают прилегание пакета и правильность компонентов; для предварительно натянутого крепежа контролируют применение указанного метода и подтверждения, предусмотренные документацией. В соединении, рассчитанном на трение, дополнительно соблюдают требования к контактным поверхностям.
Инспекция должна отличать тип узла: внешне одинаковые головки болтов не показывают, достаточно ли затянута конкретная группа. Простая отметка краской может помочь видеть поворот гайки, но сама по себе не подтверждает усилие натяжения. Способ контроля задают проект и применимая спецификация.
Если вокруг отверстия появилась трещина, край пластины вытянулся или после затяжки остался заметный зазор, узел не закрывают отделкой и не принимают по общему впечатлению. Фиксируют положение, вид соединения и обнаруженное отклонение, затем запрашивают решение инженера. Подтягивать крепёж наугад до исчезновения щели опасно для резьбы и соединяемых деталей.
Ошибки, которые ослабляют узел
Частые проблемы начинаются ещё до затяжки: неверный комплект крепежа, отверстия с заусенцами, смещение деталей или неподготовленная зона контакта. При монтаже также важно не повредить резьбу, не потерять шайбы и не заменить установленный метод натяжения другим. Исправления должны сохранять расчётную схему узла.
Узловое соединение не следует переделывать по фотографии похожего каркаса. Если болты не входят, отверстие не совпадает или появляется зазор, причина может быть в размерах детали, последовательности сборки или временной деформации. Измерения и согласование безопаснее, чем увеличение отверстия на месте.
Болтовое соединение разъёмного типа можно демонтировать только в соответствии с проектом и планом работ: до снятия крепежа проверяют, куда перейдёт нагрузка и чем удерживается конструкция. Удаление нескольких болтов из нагруженного узла способно вызвать перераспределение усилий. Порядок разборки определяет ответственный специалист.
Если проект требует предварительного натяжения, исполнитель должен располагать нужным инструментом и способом подтверждения результата. При отсутствии оборудования нельзя заменять процедуру визуальной оценкой или произвольным моментом затяжки. Болтовое разъёмное соединение требует согласованного способа контроля до начала монтажа, а не после сборки.