Зубчатое соединение образуют встречные профили на торцах деревянных заготовок: их покрывают назначенным клеем и прессуют по технологии. Зубчатое клеевое соединение требует точного фрезерования, подходящего состояния древесины и заданных условий склеивания. Прочность подтверждают маркировкой и контролем производства, а не внешней аккуратностью шва.
Для чего формируют профиль на торцах
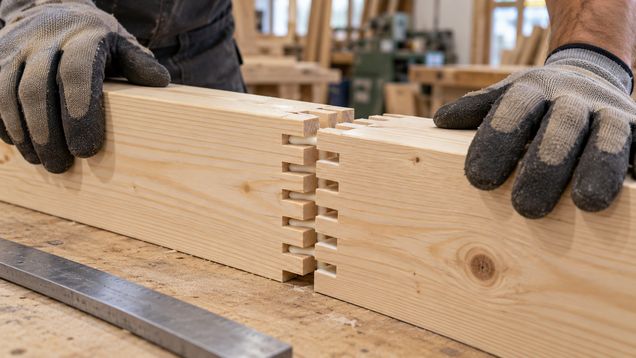
Зубчатое соединение позволяет состыковать деревянные заготовки по торцам и получить более длинный элемент. На концах деталей фрезеруют повторяющиеся клиновидные выступы и впадины, которые входят друг в друга. Клей удерживает сопряжённые поверхности после прессования, а древесина передаёт усилия через форму профиля и прилегающие волокна.
Так производят сращённые по длине доски и другие деревянные элементы, когда требуется использовать короткие заготовки и получить продукцию заданной длины. Это отдельный вид клеёного изделия, а не обычная вставка шипа в гнездо. Сам факт наличия частых зубцов не говорит, пригоден ли материал для несущей конструкции.
Зубчатое клеевое соединение может применяться в изделиях разного назначения, но расчётные свойства зависят от сортировки сырья, клеевой системы, технологии и проверки выпускаемой партии. Элемент для внутренней отделки и конструкционный материал маркируются и применяются по-разному. Несущую деталь используют только в пределах класса и маркировки, указанных изготовителем и проектом.
Какие параметры профиля важны
Размеры и форма зубцов задаются технологией производства и требованиями к изделию. Учитывают шаг, глубину, наклон боковых граней и точность сопряжения. Профиль должен совпадать по всей ширине детали: если фреза затуплена или заготовка подана с перекосом, выступы не войдут равномерно, а клеевой шов получится переменной толщины.
Геометрию выбирают вместе с породой, плотностью и сортом древесины. Мелкие зубцы позволяют распределить контакт по большему числу выступов, но требуют точной обработки; более крупный профиль иначе нагружает волокна и клей. Универсального размера зубца для любого материала и нагрузок нет, параметры берут из технологической карты сертифицированного изделия.
Зубчатое шиповое соединение работает только при чистой и аккуратной обработке торцов. Перед склеиванием поверхности не должны быть загрязнены пылью или повреждены вырывом волокон. Изношенный инструмент, вибрация станка и неплотная фиксация заготовки ухудшают сопряжение; компенсировать неточность большим количеством клея нельзя.
Перед серийным выпуском настраивают станок на материал, ширину заготовки и требуемую форму профиля, а пробную пару проверяют на сопряжение. Детали должны сходиться без силового перекоса; слишком свободная посадка или выступающие вершины указывают на ошибку настройки. Измерения и критерии приёмки задаёт производственный контроль, а не визуальное впечатление оператора.
Как выбрать древесину и клеевую систему
Для несущего сращивания используют древесину установленного сорта и влажности. На торцах не должно быть рыхлых участков, загрязнений или дефектов, которые мешают склеиванию. Заготовки сортируют до фрезерования: соединение не исправляет сучок, трещину или слабое место, оставшееся внутри элемента.
Клей выбирают под заявленное назначение изделия и ожидаемые условия эксплуатации. Важны совместимость с древесиной, прочность после отверждения, стойкость к влаге и температуре, а также допустимое время между нанесением и прессованием. Клей для мебели нельзя автоматически считать пригодным для несущего бруса, наружного применения или детали с длительной нагрузкой.
Перед запуском проверяют срок годности, условия хранения, чистоту ёмкостей, подготовку состава и настройки дозатора. Пропорции компонентов, время нанесения и выдержки берут из технической документации на конкретную клеевую систему. Менять производителя или рецептуру без повторной проверки и подтверждения технологии рискованно: внешний вид шва не показывает, что изменённый состав сохраняет требуемые свойства.
Зубчатое соединение проектируют как единую пару профиля и клеевого слоя: изменение формы зубцов влияет на распределение усилий, а неподтверждённая замена клея может ослабить сцепление.
Последовательность изготовления и прессования
Операции выполняют в установленной последовательности, чтобы профиль не загрязнился между обработкой и склеиванием. В производственной карте фиксируют параметры станка, клея и пресса, а также порядок проверки готового соединения. Для конструкционных изделий важна повторяемость процесса на протяжении всей партии.
- Отсортировать древесину по спецификации, удалить непригодные участки и выровнять торцы.
- Нарезать профиль на настроенном оборудовании и проверить точность сопряжения на пробной детали.
- Удалить стружку и пыль разрешённым способом, затем равномерно нанести назначенный клей.
- Свести зубцы без перекоса, установить детали в пресс и выдержать режим из технологической карты.
- После прессования выдержать изделие до разрешённого срока обработки и провести контроль партии.
Усилие пресса направляют по оси стыка, чтобы зубцы вошли в профиль без сдвига заготовок. Если детали уходят в сторону, давление может распределиться неравномерно, а по краям останутся незакрытые зоны. Нельзя ускорять цикл произвольным повышением температуры или давления: параметры должны соответствовать клею, древесине и оборудованию.
Время открытой выдержки, температура и давление прессования связаны между собой и не сводятся к одной цифре. При изменении влажности сырья, температуры цеха или скорости линии корректность режима проверяют по карте процесса и правилам изготовителя клея. Если режим вышел за установленный диапазон, партию изолируют до решения ответственного технолога.
Как подтверждают прочность изделия
Внешний осмотр помогает обнаружить неплотный стык, щель, смещение профиля или выдавливание клея, но не измеряет прочность соединения. Для несущего изделия применяют предусмотренные производственным стандартом испытания и прослеживаемость партии. Контроль охватывает сырьё, параметры процесса и готовую продукцию, а не только выборочный осмотр одного торца.
Для структурного применения важны сорт и маркировка изделия, подтверждение квалификации зубчатого стыка и система контроля качества изготовителя. В некоторых стандартах сращённая древесина может иметь расчётные значения, соответствующие изделию из того же сорта, если выполнены требования к производству и маркировке. Это условие не означает, что любой склеенный торец автоматически равноценен цельной доске.
Зубчатое соединение передаёт усилие через профиль и клей, но проектировщик учитывает место стыка относительно пролёта и вида нагрузки. Нельзя переносить стык в произвольное место или менять длину элемента без пересчёта. Для отдельных классов продукции клеевая система ограничивает применение при продолжительном растяжении или изгибе, поэтому проверяют маркировку целиком, включая ограничения по использованию.
Приёмка, хранение и применение
При получении проверяют документы на сорт, назначение и условия эксплуатации, а также читаемость маркировки на каждом элементе. Длинные заготовки хранят на ровных опорах, защищают от осадков и локального увлажнения и не перегружают точечными грузами. Намокание может изменить геометрию древесины и повлиять на последующую работу детали.
Во время монтажа сращённый элемент не подрезают в зоне зубчатого стыка и не сверлят через него без разрешения проектировщика. Если обнаружены раскрытие шва, расслоение, трещина или деформация, деталь отделяют и передают на оценку изготовителю или ответственному специалисту. Замазывание стыка не восстанавливает его внутреннюю прочность.
На стройплощадке соблюдают указанный проектом способ подъёма и временного хранения: длинный элемент может прогибаться под собственным весом, особенно если его поддерживать в случайных точках. Нагрузку от настила, оборудования и соседних деталей подают после предусмотренного закрепления. Изменять последовательность монтажа или нагружать изделие раньше срока нельзя без согласования.
Зубчатое торцевое соединение оценивают вместе с сортом древесины, назначением клея и маркировкой партии. Если хотя бы один из этих параметров не подтверждён, внешний вид ровного профиля недостаточен для допуска элемента к несущей работе.